Vývoj elektromobilů probíhá v podmínkách zkrácených časových plánů a neustálé revize konstrukce. Bateriové systémy, silnoproudá elektronika a vysokonapěťové komponenty jsou často překonfigurovány, aby splnily stále se měnící požadavky na výkon, bezpečnost a balení. Za těchto okolností již klasické cykly vývoje lisovacích forem, často měřené v měsících, nejsou slučitelné s inženýrskou realitou. Modulární nástrojování se proto stalo praktickým řešením pro výrobu produkčně reálných prototypových dílů v krátkých časových termínech.
Modulární nástrojování nenahrazuje sériové lisovací formy. Jeho úlohou je podpořit ověřování konstrukce a rané fáze výroby při kontrole nákladů, dodací doby a technického rizika.
Modulární nástrojování v automobilovém lisování
V automobilovém lisování modulární nástrojování popisuje architekturu formy, ve které je základna formy standardizována a opakovaně používána, zatímco vložky dutiny a jádra jsou vyráběny specificky pro každý díl. Tyto systémy jsou obvykle označovány jako systémy Master Unit Die. Základna formy zajišťuje vyrovnání, vylisování a základní chladicí funkce a zůstává k dispozici pro opakované použití. Pouze vložky obsahují geometrii specifickou pro daný díl a jsou vyměňovány při změně konstrukce. Toto oddělení výrazně snižuje rozsah obrábění a umožňuje rychlejší dodání nástroje ve srovnání s klasickými samostatnými formami.
Pro komponenty EV, které podléhají častým iteracím konstrukce, umožňuje modulární nástrojování lisování bez předčasného závazku na tvrzené produkční nástroje.
Rychlost jako strukturální požadavek ve vývoji EV
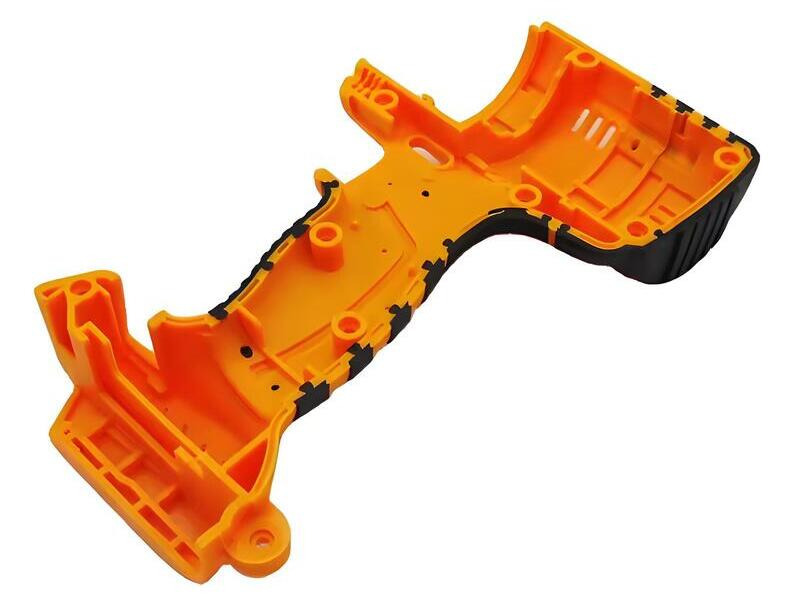
Rychlost ve výrobě EV není konkurenční výhodou, ale strukturální nutností. Dispozice bateriových modulů se přehodnocují za účelem optimalizace tepelného chování. Snahy o redukci hmotnosti nahrazují kovové součásti vystuženými polymerovými materiály. Regulační testy na hořlavost a elektrickou izolaci musejí být provedeny včas, aby se předešlo pozdním redesignům.
Modulární nástrojování podporuje tyto požadavky tím, že umožňuje lisovat díly ve výrobních termoplastech. Inženýři mohou hodnotit smrštění, deformaci, mechanickou pevnost a tepelnou stabilitu za reálných procesních podmínek. Takové ověření nelze dosáhnout pouze pomocí aditivních prototypů nebo měkkých nástrojů.
Implementace modulárních formovacích systémů
Pracovní postup modulárního nástrojování začíná oddělením geometrie dílu od standardních funkcí základny formy. Vložky dutiny a jádra jsou pak opracovány CNC frézováním nebo EDM. Když je prioritou rychlost a snadnost úprav, jsou obvykle používány hliníkové slitiny jako 7075. Pro abrazivní nebo skelnými vlákny vystužené materiály se volí předtvrzené oceli jako P20 nebo NAK80, aby byla zaručena trvanlivost nástroje.
Po dokončení jsou vložky instalovány do kompatibilního modulárního formovacího rámu. Protože je rám standardizován, nároky na přípravu jsou minimální. Vstřikování probíhá za běžných podmínek. Pokud je nutná úprava konstrukce, vložky se nahradí, čímž se čas přestavení sníží z hodin na minuty.
Technické možnosti a rozsah použitelných materiálů
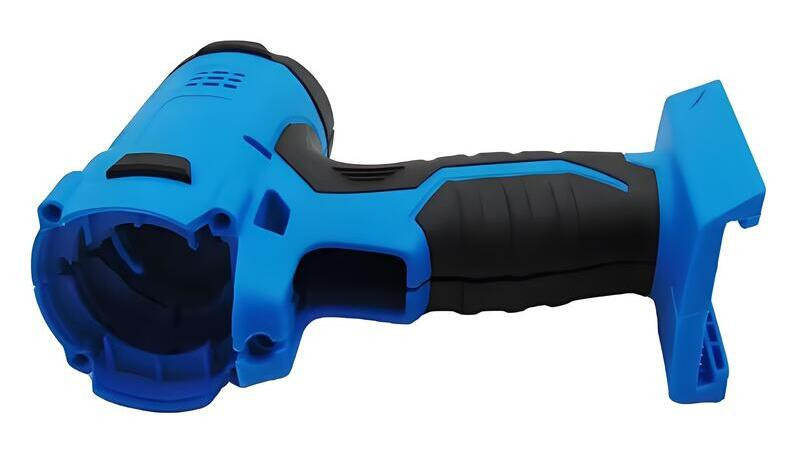
Moderní modulární nástrojové systémy jsou vhodné spíše pro funkční testování než pro čistě vizuální vzorky. Životnost vstřikování se obvykle pohybuje od několika stovek do desítek tisíc cyklů, v závislosti na materiálu vložek a volbě pryskyřice. Rozměrová přesnost obvykle odpovídá střední toleranční třídě ISO 2768, což je dostatečné pro zapadnutí typu snap fit, těsnící povrchy i nosné spoje běžné u EV sestav.
Z hlediska materiálů podporuje modulární nástrojování automobilové termoplasty včetně PA66, PBT, PPS, PC a variant s vyztužením skleněnými vlákny. To umožňuje realistické hodnocení vysokonapěťových konektorů, komponentů umístěných v blízkosti baterie i konstrukčních plastových dílů s použitím finálních specifikací materiálů.
Výhody a omezení
Hlavní výhodou modulárního nástrojování je efektivita. Díky opakovanému využití základny formy se náklady na nástroj obvykle snižují o třicet až padesát procent ve srovnání se samostatnými formami. Zkracují se i dodací lhůty; kusy prvního prototypu jsou často k dispozici již do jednoho až dvou týdnů. Protože díly jsou vytvářeny za reálných výrobních podmínek, jsou výsledky testů přímo přenositelné do dalších fází nástrojování. Změny v designu lze realizovat úpravou nebo přeobrobou vložek bez nutnosti vyhazování celého nástroje.
Modulární nástrojování však má svá definovaná omezení. Velikost dílů je omezena standardními rozměry rámových konstrukcí, což omezují možnosti použití pro velké exteriérové komponenty. Navrhování chladicích kanálů uvnitř vložek je méně flexibilní než u specializovaných výrobních forem, což může zvyšovat čas cyklu. Standardizované rámy také mohou omezovat možnosti umístění vstupních otvorů a oddělovacích linek, což vyžaduje koordinaci mezi konstrukcí dílu a nástroje.
Typické aplikace EV
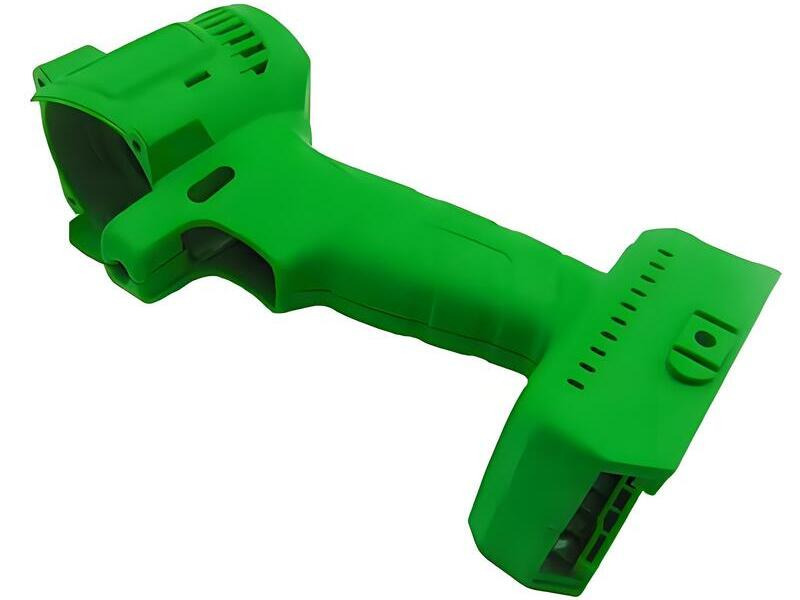
Modulární nástrojování je široce využíváno napříč platformami elektrických vozidel. Vysokonapěťové konektory těží z realistického zapadnutí typu snap fit a dielektrického testování. Držáky sběračových lišt a převložené elektrické komponenty lze ověřovat pomocí ocelových vložek, které umožňují umístění kovových prvků. Podpěrky bateriových modulů a pouzdra senzorů také spoléhají na modulární nástrojování pro rané ověřování materiálových a rozměrových parametrů.
Závěr
Modulární nástrojování se stalo nezbytným prvkem rychlého prototypování při vývoji elektrických vozidel. Kombinací krátkých dodacích lhůt s reálnými výrobními materiály a tolerancemi umožňuje inženýrům ověřit funkční výkon bez zavazování se k plně rozvinutému nástroji. V odvětví charakterizovaném rychlým iterováním a přísnými požadavky na validaci poskytují modulární formovací systémy technicky robustní most mezi vývojem konceptu a sériovou výrobou.